Berita

Proses Produksi Belt Conveyor Karet

2026-07-16 0 Tinggalkan aku pesan

I. Persiapan Bahan Baku (Formulasi Khusus)

Tiga kategori bahan baku inti secara tepat proporsional menurut kondisi pengoperasian:

Bahan Baku Karet

Karet dasar (Karet Alam/NR, SBR, EPDM, NBR) + Bahan penguat (karbon hitam, silika) + Sistem vulkanisasi (belerang, akselerator) + Aditif fungsional (antioksidan, bahan tahan aus, penghambat api, pemlastis).

Dibedakan berdasarkan aplikasi: Karet penutup atas (tahan aus dan benturan), karet penutup bawah (gesekan rendah), dan karet inti/skim (khusus untuk merekatkan pada karkas).

Bahan Dasar Karkas

Inti kain: Poliester (EP), Nilon (NN), atau kanvas katun; menyediakan kapasitas menahan beban multi-lapis berkekuatan tinggi.

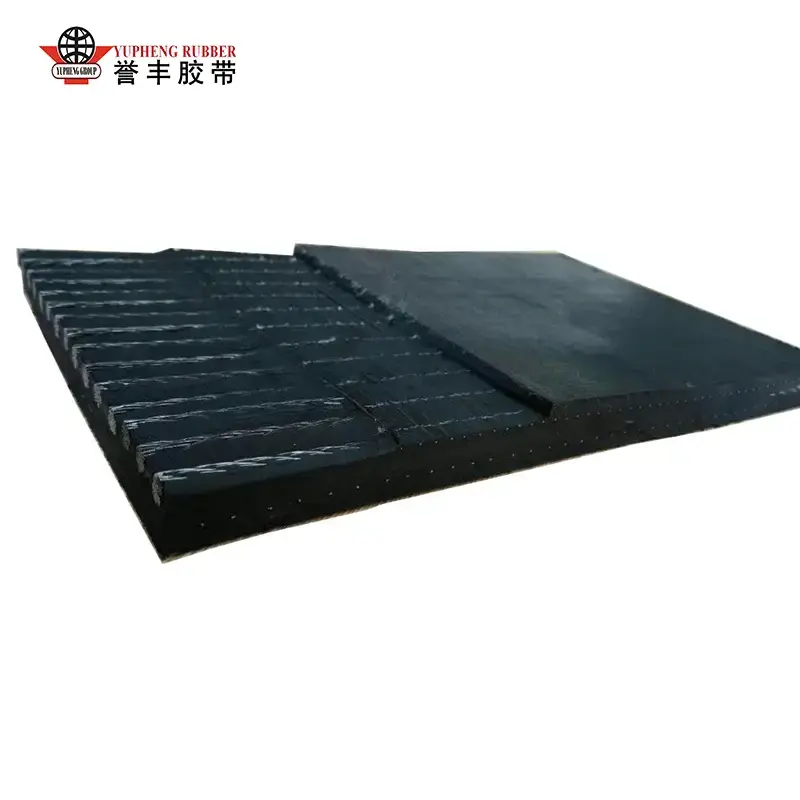
Inti kabel baja: Kabel baja galvanis; dirancang untuk aplikasi penambangan tegangan tinggi jarak jauh.

Agen Ikatan

Larutan celup RFL (Resorcinol-Formaldehida-Lateks): Mencegah delaminasi antara karet dan kain atau kabel baja.


II. Proses Pencampuran (Persiapan kompon karet; menentukan sifat dasar)

Bahan mentah ditimbang dan dimasukkan ke dalam mixer internal tertutup; pencampuran dilakukan pada suhu tinggi (120–160°C) dan tekanan tinggi selama 10–15 menit untuk memastikan karbon hitam dan zat aditif tersebar sepenuhnya di dalam karet dasar, mencegah aglomerasi atau vulkanisasi dini (hangus).

Senyawa tersebut dibuang ke pabrik terbuka untuk pencampuran lebih lanjut dan pendinginan guna menghilangkan tekanan internal.

Mesin terpal menekan kompon menjadi lembaran dengan ketebalan tetap; ini didinginkan dan didiamkan/dimatangkan selama 4–24 jam untuk menstabilkan plastisitas.

Sampel diuji kekerasan, kekuatan tarik, dan kekuatan rekatnya; batch di bawah standar diproses ulang, sedangkan lembaran yang memenuhi syarat disimpan berdasarkan kategori untuk digunakan di masa mendatang.


AKU AKU AKU. Pra-perawatan Karkas (Penting untuk meningkatkan kekuatan ikatan)

1) Pra-perawatan Kain Kanvas

Kanvas diratakan dan dihilangkan debunya, kemudian direndam dalam tangki celup RFL dan dikeringkan; ini membentuk lapisan film pengikat pada permukaan serat kanvas, mencegah delaminasi atau pemisahan selanjutnya. 2) Pra-perawatan Kabel Baja

Kabel baja galvanis mengalami degreasing dan derusting, diikuti dengan fosfat untuk menciptakan lapisan fosfat kasar yang secara signifikan meningkatkan daya rekat penetrasi dengan karet inti; semua kabel diluruskan dengan tegangan yang seragam sebagai persiapan untuk langkah berikutnya.


IV. Calendering + Forming (Perakitan berlapis untuk menghasilkan sabuk hijau)

Opsi A: Inti kainban berjalanpembentukan

Pelapisan karet melalui kalender empat gulungan: Kanvas yang telah diolah sebelumnya melewati gulungan kalender dengan kecepatan konstan, dengan lapisan tipis karet inti diaplikasikan secara merata di kedua sisi untuk menghasilkan kain karet satu atau dua sisi;

Perakitan multi-lapis: Lapisan kain berkaret disejajarkan dan ditumpuk sesuai desain (misalnya, 3, 4, atau 5 lapisan), dengan lapisan tipis karet inti diaplikasikan di antara lapisan untuk mengeluarkan udara yang terperangkap;

Lapisan karet penutup bawah dan atas diaplikasikan (dengan lapisan atas tahan aus), dan karet tepi diaplikasikan untuk menutup sisi-sisinya;

Gulungan pengepresan dingin memadatkan rakitan untuk menghilangkan gelembung udara dan kerutan, sehingga menghasilkan sabuk hijau yang tidak divulkanisasi.

Opsi B: Pembentukan sabuk konveyor inti kabel baja (Aplikasi berkekuatan tinggi)

Beberapa kabel baja disusun pada interval yang sama dan tegangan konstan pada meja pembentuk untuk memastikan distribusi beban yang seragam;

Lapisan bawah karet inti dipasang, kabel ditanam rata ke dalam karet, dan lapisan karet pengisi perantara diterapkan untuk mengisi celah antar kabel;

Lapisan karet penutup atas dan bawah yang menebal serta karet penyegel tepi samping diterapkan;

Pengepresan vakum dingin mengkonsolidasikan rakitan, mencegah kantong udara atau melepuh di antara kabel dan karet.

Produk Derivatif Khusus

Dinding samping, gerigi, dan lembaran karet bermotif dipasang secara bersamaan selama pembentukan untuk menghasilkan produk setengah jadi yang terintegrasi anti selip atau tanjakan curam.ban berjalan. 


V. Vulkanisasi (Proses pengawetan inti; pengikatan silang karet permanen)

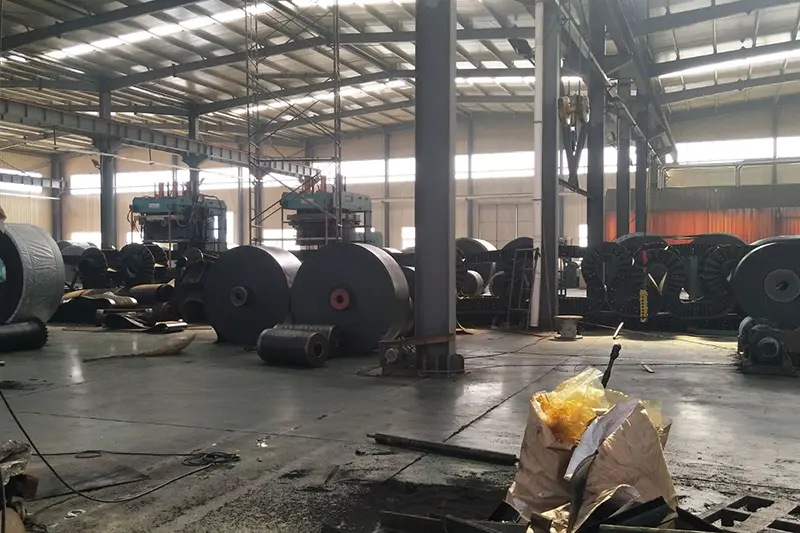
Vulkanisasi adalah langkah penting yang mengubah "karet mentah lunak" menjadi produk jadi berkekuatan tinggi. Dua jenis peralatan utama yang digunakan:

Mesin Vulkanisir Alas Datar (Proses batch; untuk lebar kecil hingga menengah atau sabuk khusus)

Belt blank ditempatkan di antara pelat multi-lapis yang dipanaskan. Kondisi proses: suhu 140–160°C, tekanan 1,5–3 MPa, dan waktu vulkanisasi berkisar antara 15 hingga 60 menit tergantung ketebalan. Di bawah suhu dan tekanan tinggi, molekul-molekul karet berikatan silang, menggabungkan lapisan karet dan struktur penguat menjadi satu kesatuan yang utuh.

Continuous Drum Vulcanizer (Produksi massal sabuk datar standar jarak jauh)

Sabuk baja terus-menerus menarik sabuk kosong dengan kecepatan konstan di atas drum bertekanan dan panas untuk vulkanisasi tanpa gangguan. Metode ini cocok untuk ban berjalan yang panjang (panjangnya beberapa kilometer), memastikan ketebalan yang seragam dan tidak adanya sambungan penampang.

Setelah vulkanisasi, belt mengalami proses pendinginan yang lambat dan bertahap untuk mencegah retak atau deformasi yang disebabkan oleh ekspansi dan kontraksi termal.


VI. Pasca Pemrosesan dan Finishing

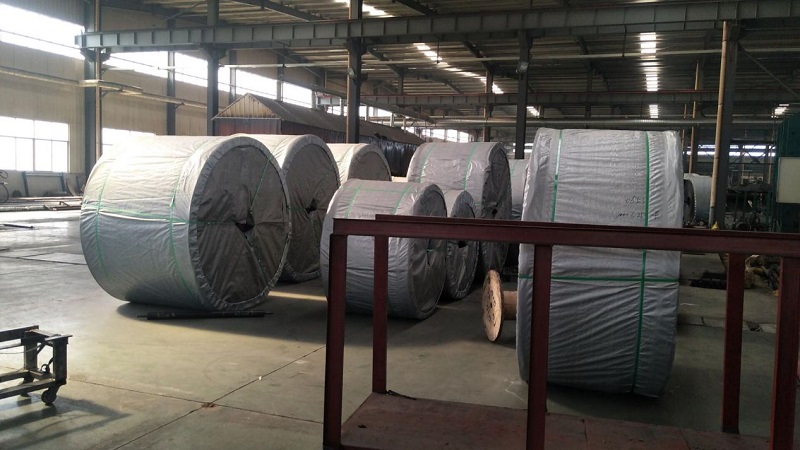
Pendinginan dan Pengaturan: Pendinginan udara atau air untuk menurunkan suhu sepenuhnya dan menghilangkan tekanan vulkanisasi internal;

Pemangkasan Tepi: Penghapusan kelebihan flash/gerinda dari kedua sisi untuk menstandardisasi lebar sabuk;

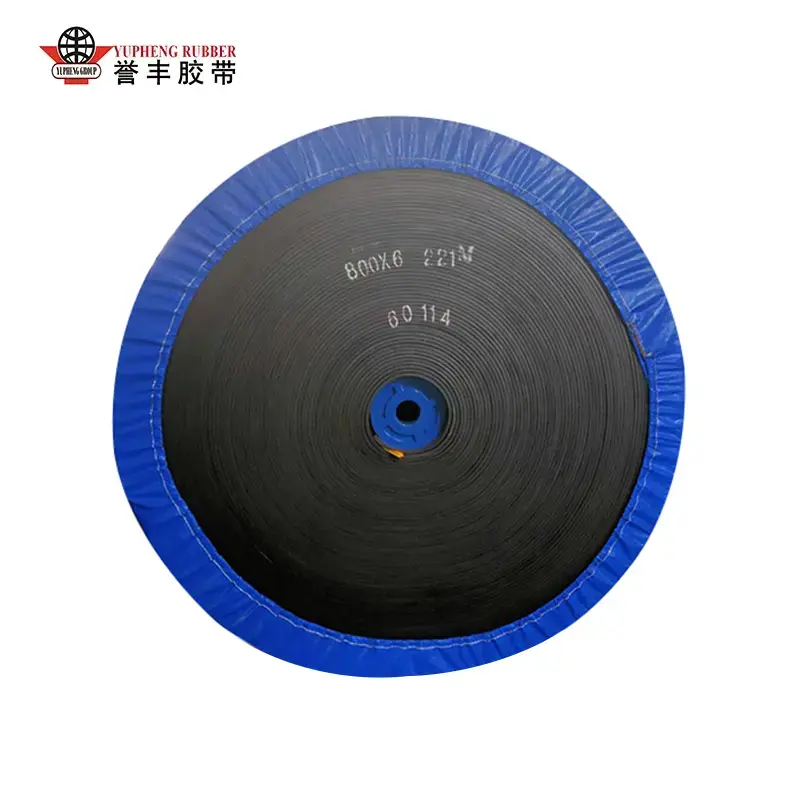
Perawatan Permukaan: Penggilingan, pemolesan, dan penandaan (model pencetakan, peringkat kekuatan, spesifikasi, dan tanggal produksi);

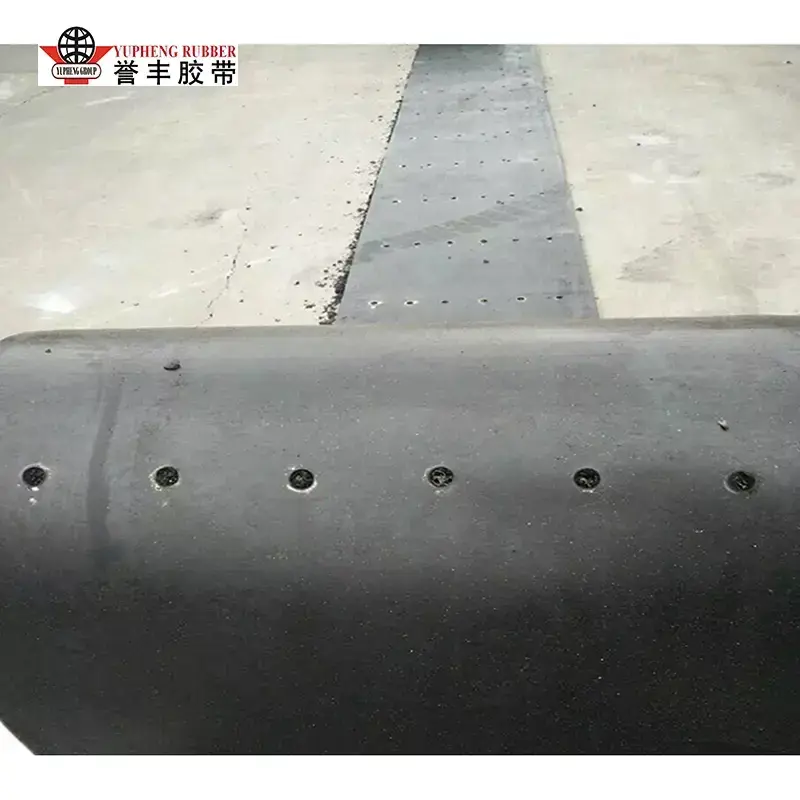
Pemrosesan Khusus: Perforasi, pemotongan dengan panjang tertentu, dan penyambungan panas pada sambungan jadi sesuai kebutuhan.


Berikutnya :

-

Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima